








Noticias relacionadas
07
2026
-
08
¿Cómo funciona una línea de recubrimiento? – Procesos básicos, configuración del sistema y consideraciones para la selección
Autor:
Chuangzhi Coating
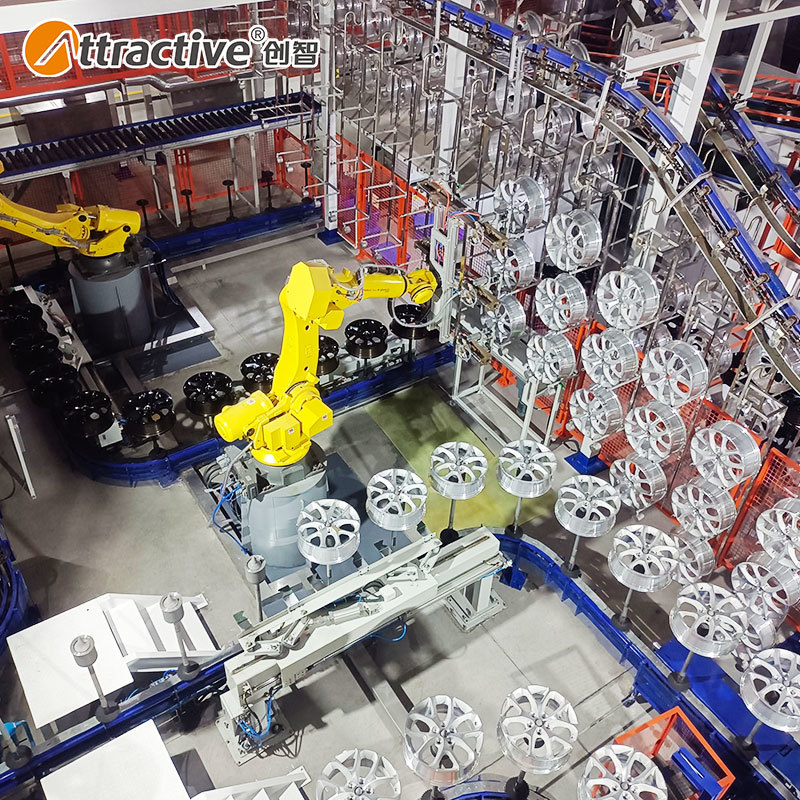
Para las empresas manufactureras que planean adquirir una línea de producción de recubrimientos, comprender “cómo funciona una línea de recubrimientos” no solo es un requisito para el equipo técnico, sino también la base para tomar decisiones de inversión acertadas. Un línea de recubrimiento automática no es una simple acumulación de equipos; se trata de un sistema precisamente coordinado que consta de sistemas de pretratamiento, recubrimiento, curado, transporte y control . La configuración de los parámetros y la adaptación de cada etapa influyen directamente en la calidad final del recubrimiento, en la eficiencia de producción y en los costos operativos.
Esta guía tiene por objetivo proporcionar a los responsables de la toma de decisiones en materia de adquisiciones y a los técnicos de ingeniería un análisis claro de los principios de funcionamiento y de la composición del sistema de una línea de recubrimiento. Como iniciativa de nivel nacional… Empresa "Pequeño Gigante" , Guangdong Chuangzhi Intelligent Equipment Co., Ltd. (marca: Attractivechina) aprovecha más de 30 años de experiencia en el sector y la entrega de más de 2.000 líneas de recubrimiento automatizadas, basadas en datos reales de proyectos, para desglosar los procesos fundamentales y los puntos clave de selección de las líneas de recubrimiento.

1. El flujo del proceso principal de una línea de recubrimiento
Una línea de producción automática de recubrimientos, ya sea aplicada a piezas automotrices, utensilios de cocina, muebles metálicos o equipos industriales, presenta un flujo de proceso básico altamente uniforme. Comprender este flujo constituye el primer paso para la selección del equipo y la optimización de su configuración.
| Etapa del proceso | Función principal | Equipo/Módulos clave | Parámetros principales de control |
|---|---|---|---|
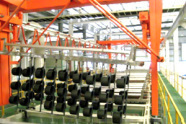
| Pre-treatment | Eliminar el aceite, el óxido y la escama de óxido de la superficie de la pieza; formar una película protectora o de conversión para mejorar la adhesión del recubrimiento y la resistencia a la corrosión. | Tanque de desengrase, tanque de lavado con agua, tanque de fosfatización/silanización, horno de secado | Concentración del baño, temperatura, tiempo de tratamiento, presión de pulverización |
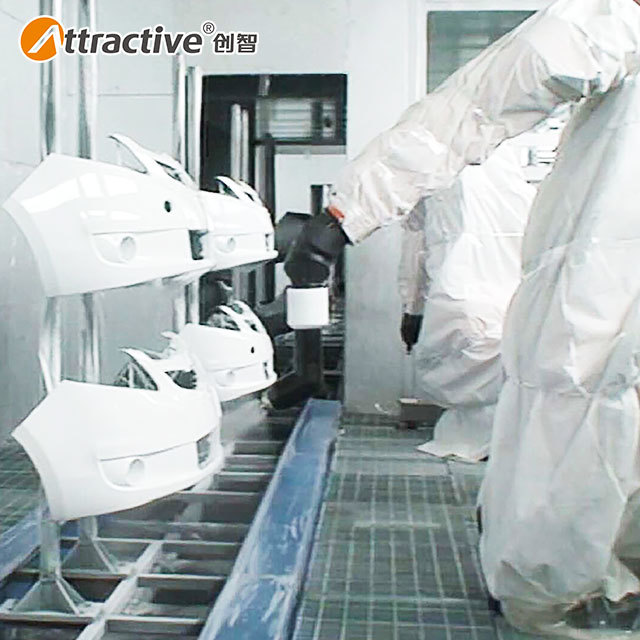
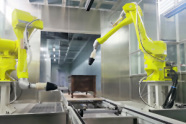
| Rociado | Aplicar el material de recubrimiento de manera uniforme y eficiente sobre la superficie de la pieza de trabajo para formar una película del espesor requerido. | Cabina de pintura, pistolas de pulverización (neumáticas/electrostáticas/airless), robots/reciprocadores, sistema de suministro de pintura/polvo | Voltaje de pulverización, caudal, presión del aire de atomización, trayectoria de la pistola, temperatura y humedad |
| Curing/Drying | Permitir la evaporación del disolvente o las reacciones de reticulación en la película de recubrimiento para formar un recubrimiento sólido y duro. | Horno de curado (aire caliente/infrarrojo/UV), túnel de horno, sistema de calefacción | Perfil de temperatura, tiempo de horneado, velocidad de calentamiento, uniformidad de la temperatura |
| Transmitir | Permitir la transferencia automática, continua y estable de piezas de trabajo entre etapas del proceso. | Cadena de transporte aéreo, cadena de transmisión libre, transportador de piso, dispositivos de elevación y transferencia | Velocidad de línea, precisión de acumulación, control del tiempo de ciclo, capacidad de carga |
| Sistema de control | Coordinar el trabajo colaborativo de los subsistemas, monitorear el estado de operación y lograr un control preciso de los parámetros del proceso y la trazabilidad de los datos. | PLC, sistema SCADA, HMI, sensores, variadores de frecuencia | Lógica del programa, protocolos de comunicación, puntos de adquisición de datos, configuraciones de alarmas |
Perspectiva clave : El rendimiento global de una línea de recubrimiento no está determinado por su eslabón más débil, sino que está limitado por su eslabón más débil Por ejemplo, incluso con un robot de recubrimiento de primera categoría, un pretratamiento insuficiente seguirá dando lugar a una adhesión del recubrimiento y una resistencia a la corrosión inferiores a lo deseado.
2. Explicación detallada de los módulos clave del sistema
2.1 Sistema de pretratamiento: la base de la calidad del recubrimiento
El pretratamiento es la etapa más fácil de pasar por alto, pero a la vez fundamental, en el proceso de recubrimiento. Su objetivo es obtener un… Superficie limpia y uniforme con la rugosidad y la actividad química adecuadas para garantizar una adhesión óptima del recubrimiento y un rendimiento anticorrosivo.
Principales tipos de procesos y escenarios aplicables:
| Tipo de pretratamiento | Flujo típico del proceso | Sustratos aplicables | Características y sugerencias de selección |
|---|---|---|---|
| Tipo de spray | Desengrase previo → Desengrase principal → Lavado con agua → Acondicionamiento de la superficie → Fosfatado/silanización → Lavado con agua → Pasivación → Secado | Chapa metálica, piezas de trabajo de forma relativamente sencilla | Inversión moderada, adecuada para la producción continua de alto volumen, pero con eficacia limitada en el tratamiento de cavidades internas complejas. |
| Tipo de inmersión | Similar al tipo de pulverización, pero utilizando la inmersión en baño | Piezas de trabajo con formas complejas, cavidades profundas o orificios ciegos | Tratamiento más exhaustivo, cobertura completa sin ángulos muertos, pero requiere una mayor superficie de suelo y una inversión más elevada. |
| Tipo combinado | Combinación de pulverización e inmersión | Piezas de trabajo con requisitos de calidad superficial extremadamente elevados | Combina las ventajas de ambos, ofrece los mejores resultados, pero requiere la mayor inversión. |
Parámetros clave de selección :
- Temperatura de tratamiento : Temperatura ambiente (ahorro de energía) a temperatura media (40-60 °C, reacción más rápida)
- Tiempo de tratamiento : Normalmente de 2 a 10 minutos
- Número de tanques : Determinado por la complejidad del proceso y los requisitos de producción (normalmente 5 a 10 estaciones)
2.2 Sistema de pulverización: el elemento central que determina la apariencia y la eficiencia del recubrimiento
El sistema de pulverización es la unidad central que genera valor en la línea de recubrimiento. Su configuración determina directamente el recubrimiento… calidad de apariencia, eficiencia en la utilización de materiales y eficiencia de producción .
Comparación de tecnologías de recubrimiento comunes:
| Tecnología de pulverización | Eficiencia de transferencia (típica) | Recubrimientos aplicables | Principales ventajas | Principales limitaciones |
|---|---|---|---|---|
| Pulverización por aire | 40%-60% | Recubrimientos a base de disolventes y a base de agua | Bajo nivel de inversión en equipos, amplia aplicabilidad | Elevado desperdicio de pintura, altas emisiones de COV, dependencia de la habilidad del operador |
| Airless asistido por aire | 50%-70% | Recubrimientos de alto sólido, a base de agua | Mayor eficiencia que la pulverización por aire, buena calidad de recubrimiento | Equipo más complejo, mayor inversión |
| Pulverización electrostática | 70%-85% | Recubrimientos en polvo, a base de disolvente y al agua | Utilización muy alta de la pintura , excelente efecto envolvente, ahorra pintura | Adecuado únicamente para sustratos conductores; requiere una buena puesta a tierra de la pieza de trabajo. |
| Pulverización electrostática de polvo | >95% | Recubrimientos en polvo | Casi cero COV , overspray recuperable, excelente rendimiento de recubrimiento | Cambio de color relativamente complejo, película más gruesa |
| Pulverización sin aire | 50%-70% | Recubrimientos de alta viscosidad | Alta formación de película por pasada, alta eficiencia de producción | Atomización relativamente gruesa, no adecuada para requisitos de acabado fino. |
Sugerencia de selección : Bajo la premisa de cumplir con los requisitos de rendimiento del recubrimiento, se debe dar prioridad a las tecnologías de recubrimiento que cuenten con Mayor eficiencia de transferencia para reducir el consumo de pintura, las emisiones de COV y los costos de tratamiento de residuos peligrosos. Para la producción en gran volumen de sustratos metálicos, Recubrimiento electrostático es una opción de alto beneficio ampliamente reconocida.
2.3 Sistema de curado: la clave para determinar el rendimiento final del recubrimiento
El proceso de curado es el “último paso” en el que el recubrimiento adquiere su resistencia mecánica, su resistencia química y sus propiedades decorativas finales. Un curado inadecuado puede provocar una adherencia deficiente, una dureza insuficiente, decoloración o eflorescencia.
Comparación de los métodos de curado:
| Método de curado | Principio de calefacción | Aplicaciones típicas | Ventajas | Desventajas |
|---|---|---|---|---|
| Circulación de aire caliente | Calienta el aire y transfiere calor por convección | Recubrimientos en polvo, recubrimientos a base de agua, recubrimientos a base de disolventes | Buena uniformidad de temperatura, adecuada para piezas de trabajo complejas | Calentamiento/enfriamiento lento, gran inercia térmica, mayor consumo de energía |
| Radiación infrarroja | Utiliza ondas electromagnéticas infrarrojas para calentar directamente el recubrimiento y la capa superficial de la pieza de trabajo. | Recubrimientos a base de agua, recubrimientos en polvo (piezas delgadas) | Velocidad de calentamiento rápida, alta densidad energética, adecuado para el curado rápido | Penetración limitada, calentamiento desigual en piezas de trabajo de forma compleja |
| Curado por ultravioleta (UV) | Utiliza luz ultravioleta para activar las reacciones de reticulación de los fotoiniciadores en el sistema de recubrimiento. | Recubrimientos específicos para UV (madera, plástico, metal) | Extremadamente rápido (segundos), curado a baja temperatura, ahorro de energía | Requiere recubrimientos UV específicos, una elevada inversión en equipos y efectos de sombreado. |
Parámetros clave de selección :
- Temperatura de curado : Depende del tipo de recubrimiento (en polvo, típicamente 180-200 °C; al agua, típicamente 80-160 °C; UV, a temperatura ambiente)
- Tiempo de curado : Determinado por los requisitos de recubrimiento, la longitud del horno y la velocidad de la línea
- Uniformidad de temperatura : La desviación de temperatura en diversos puntos del horno debe mantenerse dentro de ±5 °C , un indicador clave de la uniformidad del recubrimiento.
3. Condiciones de utilidad de la fábrica: la base de hardware que debe aclararse antes de la selección
Antes de finalizar la solución técnica de la línea de recubrimiento, el comprador deberá proporcionar o confirmar al proveedor las siguientes condiciones de la planta; de lo contrario, el equipo podría no ser instalable o funcionar de manera ineficiente:
| Artículo | Parámetros clave | Impacto en el diseño de la línea de recubrimiento |
|---|---|---|
| Espacio de planta de la fábrica | Longitud, anchura y altura disponibles; espaciado entre columnas; ubicaciones de entrada y salida del material | Determina la disposición de las líneas (recta, en forma de L o en forma de U) y las dimensiones del módulo. |
| Fuente de alimentación | Voltaje, número de fases, frecuencia, capacidad instalada total, capacidad reservada | Determina el diseño de la fuente de alimentación para motores, sistemas de calefacción y sistemas de control. |
| Tipos de energía | Gas natural (poder calorífico/presión), electricidad (capacidad), vapor (presión/temperatura), aire comprimido (presión/caudal) | Determina la selección de hornos, quemadores y componentes neumáticos. |
| Requisitos ambientales | Límites de emisión de COV, normas de vertido de aguas residuales, límites de ruido | Determina la selección y la inversión en equipos de tratamiento de gases de escape y aguas residuales. |
| Condiciones ambientales | Temperatura y rango de humedad en el taller; presencia de gases corrosivos | Afecta la selección de materiales del equipo y el diseño de la clasificación de protección. |
4. Preguntas frecuentes (FAQ)
P: ¿Cómo puedo determinar qué tipo de línea de recubrimiento es adecuada para mi fábrica?
A: Es necesario realizar una evaluación integral del material de la pieza, sus dimensiones, los objetivos de producción, los requisitos de calidad del recubrimiento y el presupuesto. Se recomienda ponerse en contacto con un proveedor profesional (como Attractivechina) para encuestas in situ y análisis de necesidades para obtener una solución personalizada.
P: ¿Cuál es la vida útil de una línea de recubrimiento?
R: Con un mantenimiento adecuado, una línea de recubrimiento bien diseñada puede funcionar de manera eficiente durante 15-20 años o más. Esto depende de manera crítica de la calidad de los componentes principales, de las normas de mantenimiento y de la intensidad de operación.
P: ¿Es más rentable adaptar una línea existente que construir una nueva?
R: Depende. Si la infraestructura de la fábrica, como la estructura del edificio y el sistema de transporte por cinta, se encuentra en buen estado, actualizaciones modulares (por ejemplo, sustituir cabinas de pintura, incorporar robots o modernizar los sistemas de control) suelen resultar más rentables que una construcción totalmente nueva, con un período de recuperación de la inversión más breve.
P: ¿Qué documentos técnicos debo solicitar al proveedor al adquirir una línea de recubrimiento?
A: Como mínimo, el proveedor debe proporcionar: diagramas de flujo de procesos, planos de distribución de equipos, esquemas eléctricos, manuales de operación y mantenimiento, un listado de componentes clave, informes de evaluación del consumo energético y certificados de calidad (ISO, CE, etc.) .
Conclusión
Comprender “cómo funciona una línea de recubrimiento” es el primer paso hacia una selección científica y una operación exitosa. Una línea de recubrimiento constituye un conjunto integral en el que los cinco sistemas principales— pretratamiento, recubrimiento, curado, transporte y control —funcionan en sinergia. Su rendimiento máximo depende de la adecuada adaptación y del control preciso de estos sistemas, y no de las altas especificaciones de un único dispositivo.
Al seleccionar un proveedor, se debe otorgar prioridad a los socios capaces de proporcionar Diseño integral del proceso, fabricación interna de los equipos principales, integración del sistema de control y soporte de servicio a largo plazo . Esto no solo garantiza un funcionamiento eficiente del equipo, sino que también sienta las bases para futuras actualizaciones y la optimización continua de la línea de producción.
Guangdong Chuangzhi Equipos Inteligentes S.A. (Attractivechina) , como de nivel nacional Empresa "Pequeño Gigante" con más de 300 patentes , ofrece una solución de recubrimiento de proceso completo desde del pretratamiento a la curación . Nuestras fortalezas incluyen:
- Capacidades internas de cadena completa : Cubre I+D, diseño, fabricación, instalación, puesta en marcha y servicio postventa.
- Fundación de Diseño Basado en Datos : Aprovechar la experiencia de más de 2.000 Entregas en línea, con bases de datos de procesos maduras y específicas del sector.
- Datos de rendimiento verificados : Proyectos reales que alcanzan aproximadamente 10% ahorro de energía, una vida útil 3 times más largo que las líneas tradicionales, y una tasa de rendimiento de hasta 98%.
- Experiencia de Entrega Global : Productos exportados a más de diez países, incluyendo Vietnam, Indonesia, Brasil, Emiratos Árabes Unidos, Turquía, Tailandia, Arabia Saudita, Argentina, México, India, Estados Unidos, Rusia y Singapur .
Le invitamos a compartir los detalles específicos de su producto y las condiciones de su fábrica; nuestro equipo de ingeniería le proporcionará una propuesta preliminar que incluye diagramas de flujo de procesos, bocetos de distribución y estimaciones del consumo energético .
SEO:
Contáctenos
attractivechina@gmail.com
+86 135-8061-6025
+86 758-6626158
No.2 Yingbin Avenue, High-tech District, Zhaoqing City, Guangdong Province, China.
Mensaje en línea